从选料到出窑
选料与确认
确认玻璃厚度、展开尺寸、弧度与数量。有图纸按图纸,没有就按现场复测尺寸反推。
按图切割
按展开尺寸切割。弧形件要预留弯曲余量——切小了弯完就不够长。
磨边
切割边倒棱、精磨。边缘有微裂的话,加热时容易从这里起裂。
砌筑模具
按图纸弧度用耐火砖砌砖床,表面铺耐火粉料,保证玻璃受热时贴合均匀。
装窑热弯
玻璃与模面之间垫陶瓷垫块,上方加压重块。加热至软化后贴合模面成型。
缓慢退火
按厚度与曲率设定降温曲线,释放内应力,减少回弹与后期自裂。
检验与包装
核对弧度、尺寸与外观,立放于专用架,加衬垫固定,等待装车。
关键一步
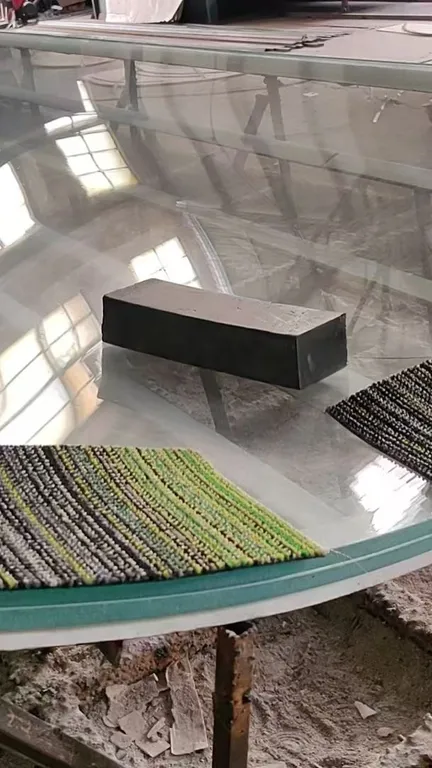
模具与垫块
为什么强调这一步:客户收到弧形件最常反馈的问题是「弧度不均、装上去露缝」。绝大多数情况不是玻璃本身的问题,而是模面不平、垫块高低不一、压重不均。
耐火砖床与粉料
模具按图纸弧度砌好后,表面还要铺一层耐火粉料,让玻璃在软化时能顺着模面滑动贴合,而不是被砖缝卡住。
陶瓷垫块
让玻璃与模面之间留出空隙,避免直接接触留下压痕,同时让热气流能均匀穿过。
压重块
玻璃软化后把它压向模面。压多重、压在哪,取决于厚度和弧度——压轻了贴合不到位,压重了会把玻璃压塌。
装窑现场
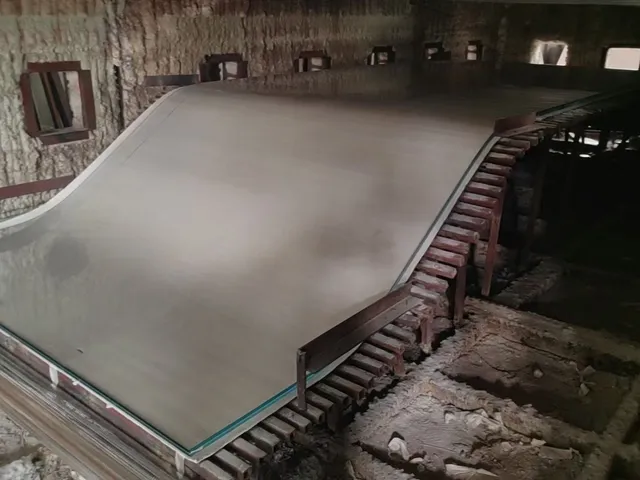
入窑与摆放
同一窑里按弧度和厚度分组摆放,避免互相影响受热。点击可放大。
想知道你的件怎么开模
把图纸或照片发过来,我们按弧度判断开模方式和交期。